
Сварка - один из ключевых технологических процессов в строительстве, машиностроении, энергетике и других отраслях. Качество сварных соединений напрямую влияет на надёжность и безопасность конструкций. Широкое применение сварки в строительстве и на предприятиях строительной индустрии объясняется ее технико-экономическими преимуществами по сравнению с другими способами соединения металлических заготовок и деталей. Экономия металла, ускорение производственного процесса, снижение стоимости продукции и высокое качество сварных соединений сделали сварку прогрессивным технологическим процессом. Сварка позволяет получать более разнообразные конструкции, используя различные профили проката.
Очевидно, что качество сварных швов влияет на функциональность всей сваренной конструкции. Дефекты приводят к ослаблению прочности изделий и их возможному разрушению в процессе эксплуатации. Для проверки целостности и качества сварных соединений без повреждения изделия применяют методы неразрушающего контроля.
Неразрушающий контроль - это комплекс методов диагностики, позволяющих оценить качество сварного соединения, выявить дефекты без нарушения целостности конструкции. НК широко применяется:
- при строительстве мостов и трубопроводов;
- в авиационной и космической промышленности;
- на объектах атомной энергетики;
- в судостроении;
- при изготовлении сосудов, работающих под давлением
После завершения сварочных работ, сварные соединения конструкций и изделий должны подвергаться неразрушающему контролю с целью обнаружения и исправления дефектов. Визуальным и измерительным методом контроля можно определить наружные дефекты - геометрические отклонения шва (высота, ширина, катет), крупные наружные трещины и поры, подрезы, наплывы, сужения и непровары. Для контроля внутренних дефектов как правило используют ультразвуковой метод неразрушающего контроля. Также для обнаружения поверхностных трещин и подповерхностных дефектов применяется капиллярный и магнитопорошковый методы неразрушающего контроля.
Для проверки качества сварных соединений конструкций специалистами отдела контроля железобетонных, металлических и деревянных конструкций в рамках государственного задания проводится работа 1.3.1 «Оценка соответствия сварных соединений конструкций требованиям технических регламентов и проектной документации». В рамках данной работы проводится визуальный и измерительный контроль сварных соединений для выявления внешних дефектов. Дополнительно может проводиться капиллярный, магнитопорошковый и ультразвуковой контроль сварных соединений. Необходимость проведения этого контроля определяет сотрудник ГБУ ЦЭИИС на месте проведения работ.
Визуальный и измерительный метод неразрушающего контроля.
Визуальный и измерительный контроль (ВИК) является базовым методом так как другие методы неразрушающего контроля проводятся после положительного результата визуального и измерительного контроля. Визуальный и измерительный контроль получил наиболее широкое распространение среди методов неразрушающего контроля. К плюсам этого метода можно отнести простоту применения, скорость контроля, отсутствие дорогостоящей аппаратуры. ВИК позволяет выявить деформацию, расслоения, забоины, прожоги, закаты, раковины, подрезы, свищи, наплывы, трещины и иные дефекты, а также следы коррозии и эрозии, измерить их протяжённость, глубину, ширину раскрытия и оценить степень их допустимости. Измерения должны проводить только аккредитованные специалисты, имеющие опыт и знающие особенности металлической структуры, поэтому специалисты ГБУ «ЦЭИИС» имеют все необходимые квалификационные удостоверения и регулярно проходят переаттестацию в соответствии с единой системой оценки соответствия в области промышленной, экологической безопасности, безопасности в энергетике и строительстве.
Ультразвуковой метод неразрушающего контроля.
Ультразвуковой метод неразрушающего контроля основан на способности колебаний частотой выше 20 кГц проникать в структуру металла, отражаться от поверхности пор, трещин, пустот, царапин или инородных включений. При прохождении дефектного участка часть ультразвуковой волны отражается. Сигнал отраженный от дефекта фиксируется на мониторе прибора. Размер дефекта оценивается по амплитуде отраженного импульса, расстояние до него определяется по времени распространения акустической волны.
Приборы, которыми проводится ультразвуковой контроль металлоконструкций, работают по схожему принципу. Главным рабочим элементом является пьезопреобразователь (датчик) внутри которого находится пьезопластина, выполненная из титанита бария или кварца. Датчик при контроле располагают перпендикулярно сварному соединению и перемещают вдоль соединения и плавно совершая возвратно-поступательные движениями. Пока происходит перемещение датчика, к пластине поступает высокочастотный ток, из-за этого она и излучает ультразвуковые колебания. Отраженные волны принимает эта же пластина (в случае совмещенного датчика) или такая же пластина (в случае раздельно-совмещенного преобразователя). Она преобразует колебания в переменный ток, который сразу отклоняет волну на мониторе осциллографа. В итоге возникает промежуточный пик. При УЗ-диагностике датчик посылает короткие переменные импульсы упругих колебаний с разной длительностью, которые разделяются паузами. Такой процесс позволяет провести контроль УЗК сварных швов, определить наличие дефектов, их тип и глубину залегания.
Существую различные методы контроля такие как теневой, эхо-импульсный, эхо-зеркальный, зеркально-теневой и дельта метод. В большинстве случаев ультразвуковой контроль качества сварных соединений проводится эхо-импульсным и теневым методами основанных на отражении акустической волны от дефекта
На сегодняшний день ультразвуковой контроль сварных соединений один из самых распространенных методов контроля. Основные причины этого достаточно высокая производительность, небольшие затраты на проведение контроля (особенно в сравнении с рентгеном) и достаточно хорошая достоверность результатов. Традиционный ультразвуковой контроль основан на способности луча отражаться от дефекта в исследуемом материале. Результат традиционного ультразвукового контроля выводится в виде А-скана на экран прибора. На рисунке 3 представлена общая схема контроля стыковых сварных соединений традиционным ультразвуковым методом.
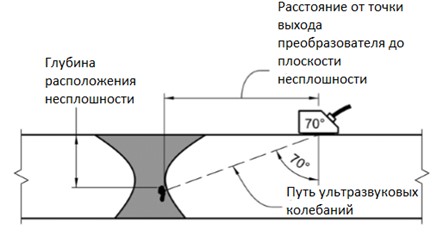
Рисунок 3. – Традиционный ультразвуковой контроль.
Метод фазированной решетки представляет собой множество А-сканов, количество которых зависит от числа преобразователей в фазированном датчике. В дальнейшем это множество А-сканов преобразуется в S-скан, позволяющий визуализировать структуру материала.
Применение фазированных решеток ускоряет проведение контроля за счёт отсутствия поперечного сканирования и повышает достоверность полученных результатов контроля за счет удобной визуализации на экране прибора. Метод фазированных решеток более усовершенствованный и сложный по сравнению с традиционным ультразвуковым контролем, в котором используется одноэлементный преобразователь. Многие прикладные задачи дефектоскопии используют фазированные решетки, благодаря которым контроль осуществляется гораздо быстрее и проще. На рисунке 4 показана секторная развертка, полученная с помощью фазированной антенной решетки, возбуждающей ультразвуковые колебания, как правило, в диапазоне углов 35° - 75°.
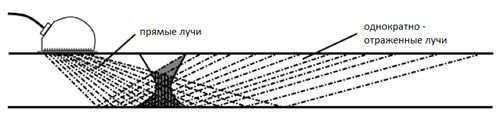
Рисунок 4. – Технологии контроля с помощью фазированных решеток.
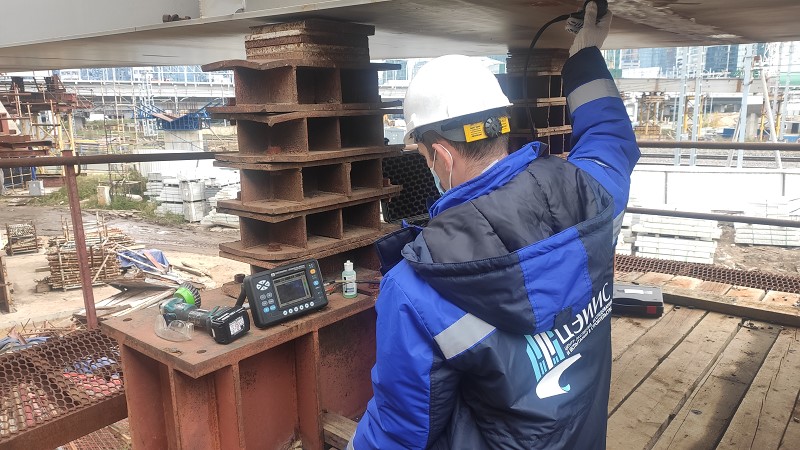
Проведение ультразвукового контроля ультразвуковым дефектоскопом с преобразователями на основе фазированных решеток.
Специалистами ГБУ «ЦЭИИС» применяются ультразвуковые дефектоскопы с преобразователями на основе фазированных решеток в рамках работы 1.3.1 «Оценка соответствия сварных соединений конструкций требованиям технических регламентов и проектной документации» для проведения инспекционного ультразвукового контроля сварных соединений на особо ответственных конструкциях.
Капиллярный метод неразрушающего контроля.
Капиллярный метод неразрушающего контроля основан на проникновении индикаторных жидкостей (пенетрантов) в полости поверхностных и сквозных несплошностей материала объекта контроля и регистрации образующихся индикаторных следов визуальным способом.
Данный метод неразрушающего контроля предназначен для выявления невидимых или слабо видимых невооруженным глазом поверхностных и сквозных дефектов (трещины, поры, раковины, непровары, межкристаллическая коррозия, свищи и т.д.) в объектах контроля, определения их расположения, протяженности и ориентации по поверхности.
Индикаторная жидкость (пенетрант) - это окрашенная жидкость, предназначенная для заполнения открытых поверхностных дефектов и последующего образования индикаторного рисунка. Жидкость представляет собой раствор или суспензию красителя в смеси органических растворителей, керосина, масел с добавками поверхностно-активных веществ (ПАВ), снижающих поверхностное натяжение воды, находящейся в полостях дефектов и улучшающих проникновение пенетрантов в эти полости. Пенетранты содержат красящие вещества (цветной метод) или люминесцирующие добавки (люминесцентный метод), или их комбинацию.
Очиститель - служит для предварительной очистки поверхности и удаления излишков пенетранта.
Проявителем называют дефектоскопический материал, предназначенный для извлечения пенетранта из капиллярной несплошности с целью образования четкого индикаторного рисунка и создания контрастирующего с ним фона. Существует пять основных видов проявителей, используемых с пенетрантами:
- сухой порошок;
- водная суспензия;
- суспензия в растворителе;
- раствор в воде;
- пластиковая пленка.
Процесс капиллярного контроля состоит из 5 этапов:
1 этап - предварительная очистка поверхности. Чтобы краситель мог проникнуть в дефекты на поверхности, ее предварительно следует очистить водой или органическим очистителем. Все загрязняющие вещества (масла, ржавчина, и т.п.) любые покрытия (ЛКП, металлизация) должны быть удалены с контролируемого участка. После этого поверхность высушивается, чтобы внутри дефекта не оставалось воды или очистителя.
2 этап - нанесение пенетранта. Пенетрант, обычно красного цвета, наносится на поверхность путем распыления, кистью или погружением объекта контроля в ванну, для хорошей пропитки и полного покрытия пенетрантом. Как правило, при температуре от 5 до 50 °С, на время от 5 до 30 минут.
3 этап - удаление излишков пенетранта. Избыток пенетранта удаляется протиркой салфеткой, промыванием водой, или тем же очистителем, что и на стадии предварительной очистки. При этом пенетрант должен быть удален только с поверхности контроля, но никак не из полости дефекта. Затем поверхность высушивается салфеткой без ворса или струей воздуха.
4 этап - нанесение проявителя. После просушки сразу же на поверхность контроля тонким ровным слоем наносится проявитель (обычно белого цвета).
5 этап - контроль. Выявление имеющихся дефектов начинается непосредственно после окончания процесса проявки. При контроле выявляются и регистрируются индикаторные следы. Интенсивность окраски которых говорит о глубине и ширине раскрытия дефекта, чем бледнее окраска, тем дефект мельче. Интенсивную окраску имеют глубокие трещины. После проведения контроля проявитель удаляется водой или очистителем.
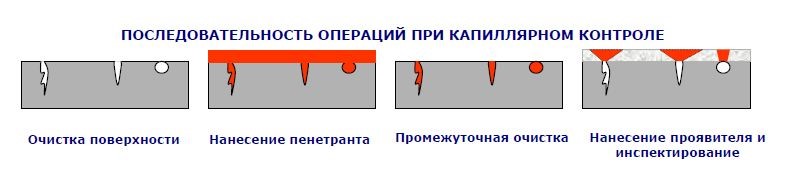
Рисунок 1. Выявление трещин капиллярным методом
К недостаткам капиллярного контроля следует отнести его высокую трудоемкость при отсутствии механизации, большую длительность процесса контроля (от 30 до 90 минут), снижение достоверности результатов контроля при отрицательных температурах, субъективность контроля (зависимость достоверности результатов от профессионализма оператора).
Достоинствами капиллярного контроля являются: простота операций контроля, несложность оборудования, применимость к широкому спектру материалов, в том числе к немагнитным металлам. Главным преимуществом капиллярной дефектоскопии является то, что с его помощью можно не только обнаружить поверхностные и сквозные дефекты, но и получить ценную информацию о характере дефекта и даже некоторых причинах его возникновения по расположению, протяженности, форме и ориентации дефектов по поверхности (концентрация напряжений, несоблюдение технологии и пр.).
Дефектоскопические материалы для капиллярной дефектоскопии выбирают в зависимости от требований, предъявляемых к контролируемому объекту, его состоянию и условиям контроля. В качестве параметра размера дефекта принимается так называемая ширина раскрытия дефекта. Минимальная величина раскрытия выявленных дефектов называется нижним порогом чувствительности и ограничивается тем, что весьма малое количество пенетранта, задержавшееся в полости небольшого дефекта, оказывается недостаточным, чтобы получить контрастную индикацию при данной толщине слоя проявляющего вещества. Существует также верхний порог чувствительности, который определяется тем, что из широких, но неглубоких дефектов пенетрант вымывается при устранении излишков пенетранта на поверхности. Обнаружение индикаторных следов, соответствующих указанным выше основным признакам, служит основанием для анализа о допустимости дефекта по его размеру, характеру, положению.
В ГОСТ 18442-80 установлено 5 классов чувствительности (по нижнему порогу) в зависимости от размеров дефектов:
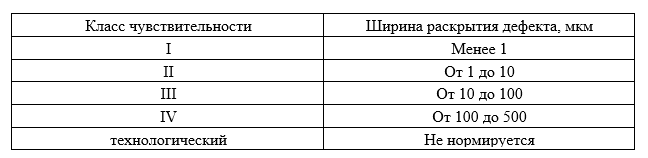
С чувствительностью по 1 классу контролируют лопатки турбореактивных двигателей, уплотнительные поверхности клапанов и их гнезд, металлические уплотнительные прокладки фланцев и др. (выявляемые трещины и поры величиной до десятых долей мкм).
По 2 классу проверяют корпуса и антикоррозийные наплавки реакторов, основной металл и сварные соединения трубопроводов, детали подшипников (выявляемые трещины и поры величиной до нескольких мкм).
По 3 классу проверяют крепеж ряда объектов, с возможностью выявления дефектов с раскрытием до 100 мкм,
по 4 классу – толстостенное литье.
Проведение капиллярной дефектоскопии специалистами ГБУ «ЦЭИИС» осуществляется материалами, относящимися к 2 классу чувствительности.
Магнитопорошковый метод неразрушающего контроля.
Магнитопорошковый метод контроля основан на явлении притяжения частиц магнитного порошка в местах выхода на контролируемую поверхность изделия магнитного потока, связанного с наличием нарушения сплошности материала. В намагниченных изделиях нарушения сплошности (дефекты) вызывают перераспределение магнитного потока и выход части его на поверхность (магнитный поток дефекта). На поверхности изделия создаются локальные магнитные полюсы, притягивающие частицы магнитного порошка, в результате чего образуются цепочки намагниченных частиц обозначающие дефектные участки, ориентированные по магнитным силовым линиям поля.
Магнитопорошковый метод предназначен для выявления поверхностных и под поверхностных (на глубине до 1,5 ... 2 мм) дефектов типа нарушения сплошности материала изделия: трещины, волосовины, расслоения, не проварка стыковых сварных соединений, закатов и т.д.
Существуют «сухой» и «мокрый» способы нанесения индикатора на контролируемый объект. В первом случае для обнаружения дефектов используют сухой ферромагнитный порошок. При использовании "мокрого" метода контроль осуществляется с помощью магнитной суспензии, т.е. взвеси ферромагнитных частиц в жидких средах: трансформаторном масле, смеси трансформаторного масла с керосином, смеси обыкновенной воды с антикоррозионными веществами и др.
Процесс магнитопорошкового контроля состоит из 5 этапов:
1 этап - подготовка изделия к контролю. Изделия, подаваемые на намагничивающие устройства, должны быть очищены от покрытий, мешающих их намагничиванию или смачиванию (отслаивающаяся окалина, масла, грязь, иногда изоляционные покрытия и т. п.).
2 этап - намагничивание детали. Намагничивание детали является одной из основных операций контроля. От правильного выбора способа, направления и вида намагничивания, а также рода тока во многом зависит чувствительность и возможность обнаружения дефектов.
3 этап - нанесение на поверхность детали магнитного индикатора (порошка или суспензии). Оптимальный способ нанесения суспензии заключается в окунании детали в бак, в котором суспензия хорошо перемешана, и в медленном удалении из него. Однако этот способ не всегда технологичен. Чаще суспензию наносят с помощью шланга, душа или аэрозольного балона. Напор струи должен быть достаточно слабым, чтобы не смывался магнитный порошок с дефектных мест. При сухом методе контроля эти требования относятся к давлению воздушной струи, с помощью которой магнитный порошок наносят на деталь. Время стекания с детали дисперсной среды, имеющей большую вязкость относительно велико, поэтому производительность труда контролера уменьшается.
4 этап - контроль. Контроль проводится визуально после стекания с нее основной массы суспензии, когда картина отложений порошка становится неизменной. В сомнительных случаях и для расшифровки характера дефектов применяют оптические приборы, тип и увеличение которых устанавливают по нормативным документам.
5 этап - размагничивание. Для размагничивания на изделие воздействуют переменным магнитным полем с напряженностью, убывающей от максимального значения до нуля. Изделия, нагреваемые после магнитного контроля до 600…700°С и выше, размагничивать не следует.
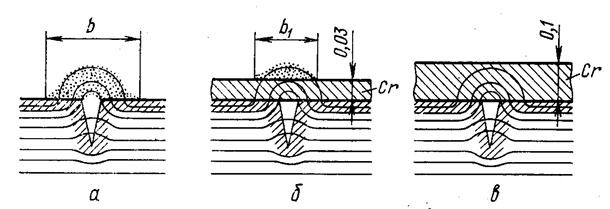
Рисунок 2. Выявление трещин магнитопорошковым методом
а - открытой трещины; б - скрытой под слоем хрома толщиной 0,03 мм;
в - скрытой под слоем хрома толщиной 0,1мм
К недостаткам магнитопорошкового контроля следует отнести необходимость удаления защитных лакокрасочных покрытий толщиной свыше 0,03 мм и сложность размагничивания некоторых деталей.
Достоинствами магнитопорошкового контроля являются его относительно небольшая трудоемкость, высокая производительность и возможности обнаружения поверхностных и подповерхностных дефектов. При помощи этого метода выявляются не только полые несплошности, но и дефекты, заполненные инородным веществом. Магнитопорошковый метод может быть применен не только при изготовлении конструкций и деталей, но и в ходе их эксплуатации, например, для выявления усталостных трещин.
За 2025 год специалистами ГБУ «ЦЭИИС» на 133 объектах капитального строительства г. Москвы было выполнено 313 работ по оценке соответствия сварных соединений конструкций требованиям технических регламентов и проектной документации. На 22 объектах, в основном дорожно-мостового строительства, проведены дополнительно капиллярный, магнитопорошковый и ультразвуковой контроль сварных соединений. По результатам проведённых обследований сотрудниками ГБУ «ЦЭИИС» составлены и переданы экспертные заключения в Комитет государственного строительного надзора города Москвы для принятия дальнейших мер.
Статью подготовил:
Главный эксперт по инспекционному контролю в строительстве
Отдела контроля железобетонных, металлических и деревянных конструкций
Митин С.В.